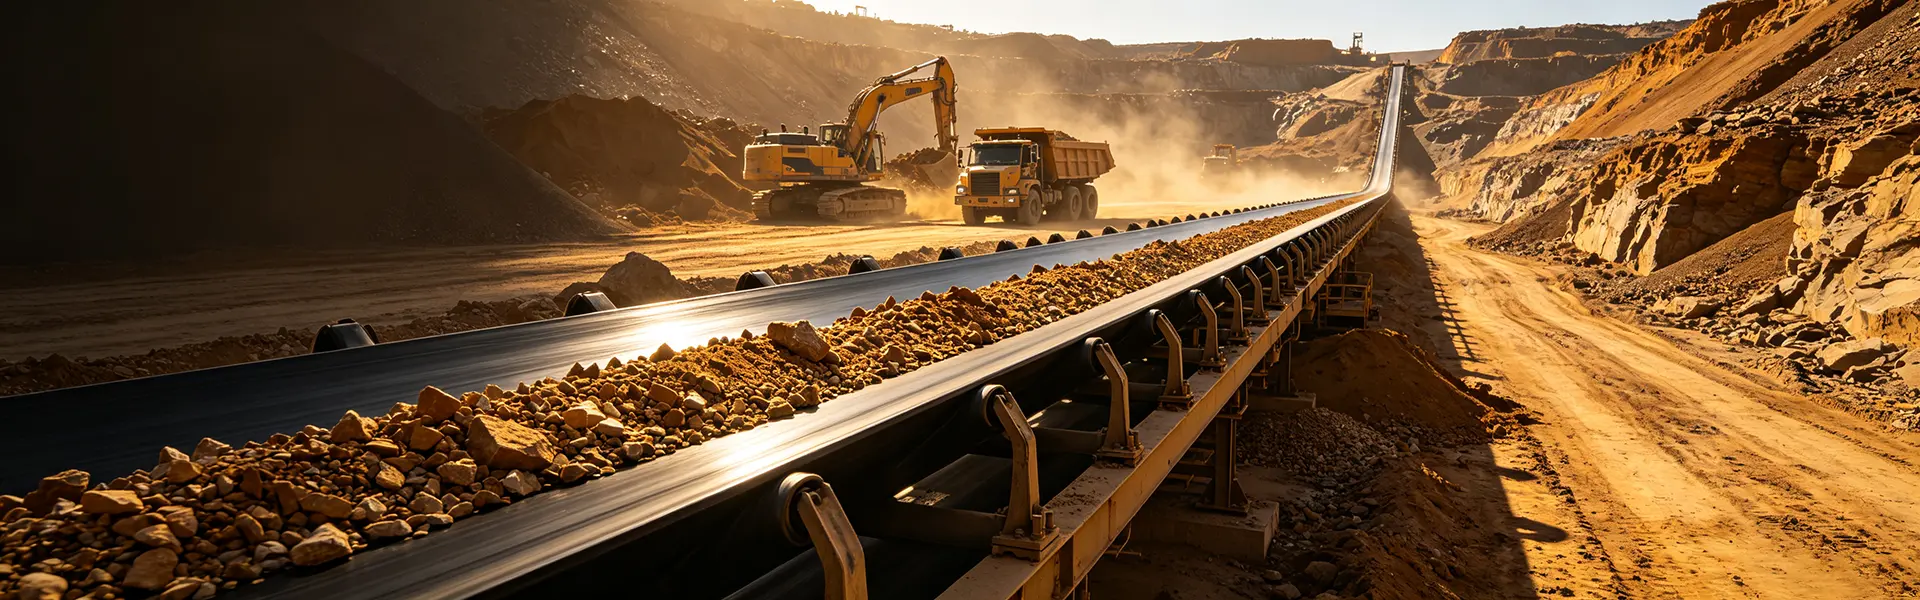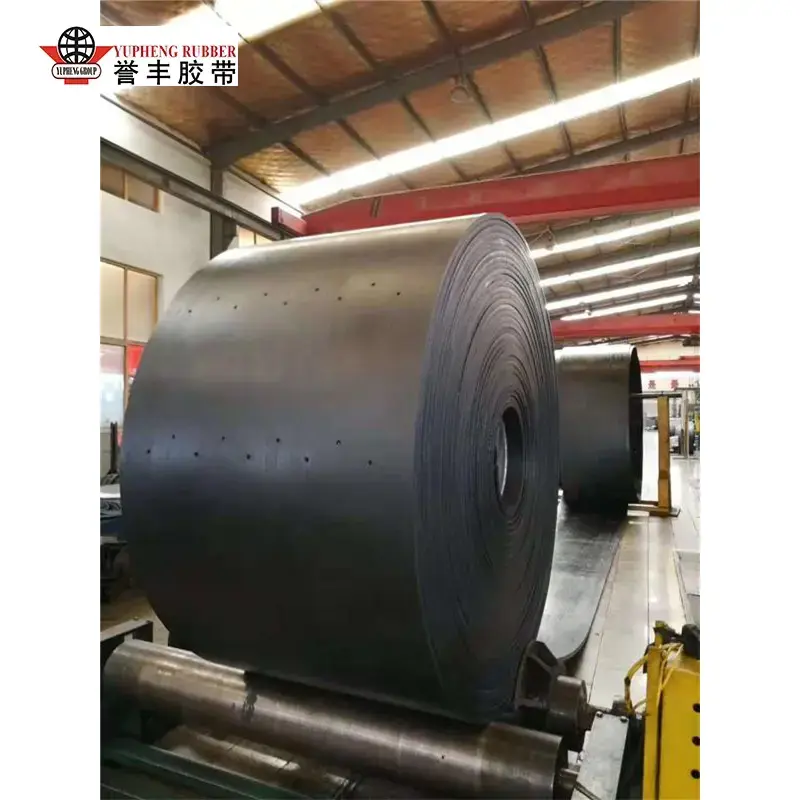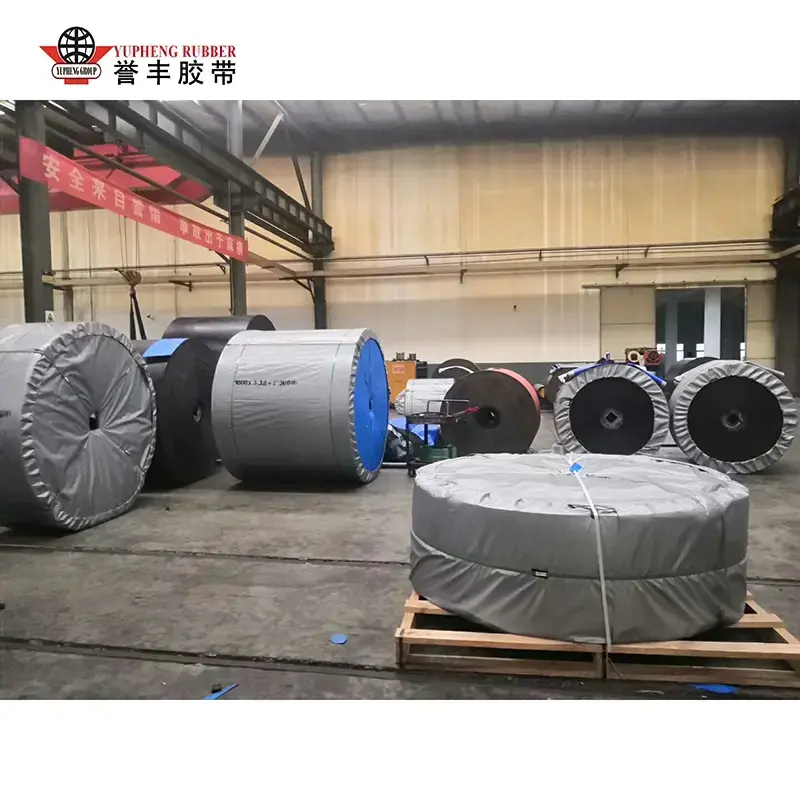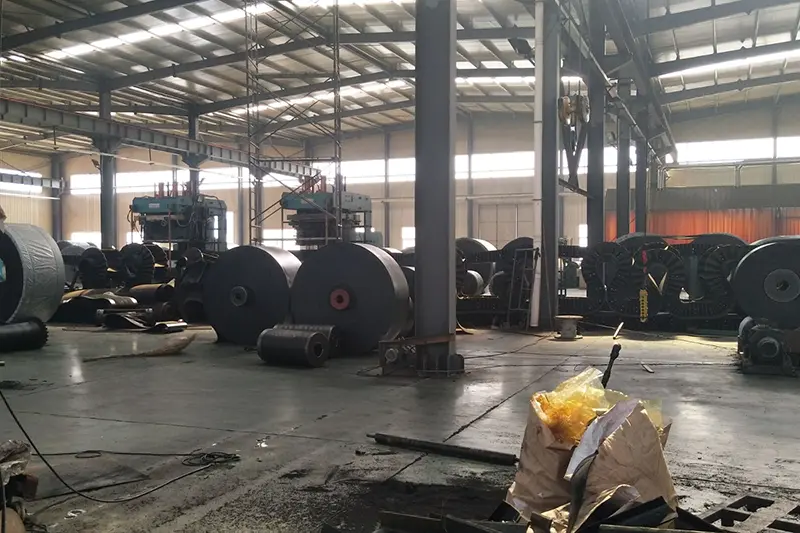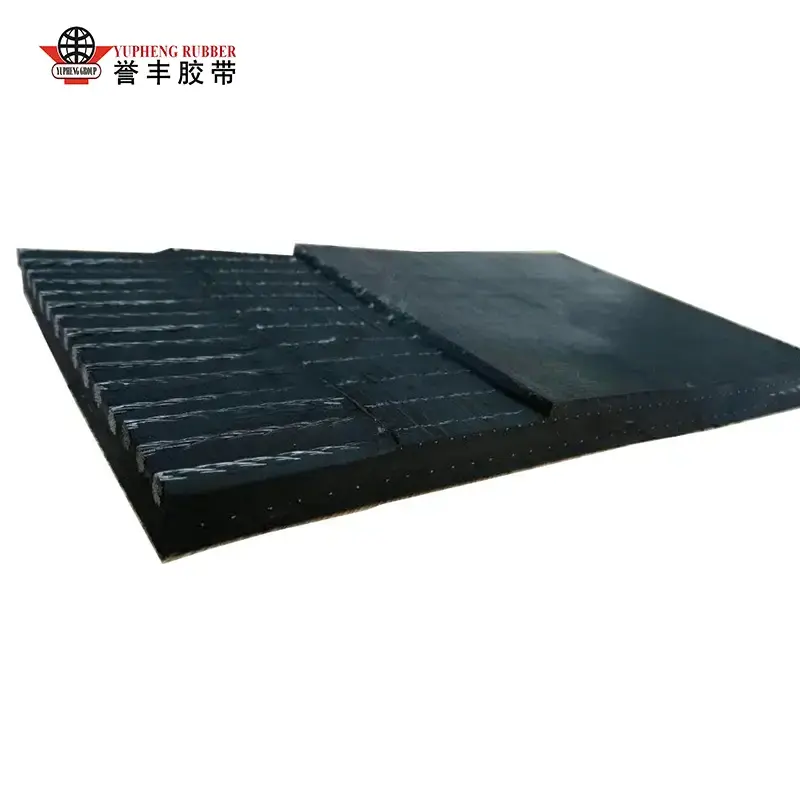
I. কাঁচামাল প্রস্তুতি (কাস্টমাইজড ফর্মুলেশন)
মূল কাঁচামালের তিনটি বিভাগ অপারেটিং শর্ত অনুসারে সঠিকভাবে অনুপাতে হয়:
রাবার কাঁচামাল
বেস রাবার (প্রাকৃতিক রাবার/এনআর, এসবিআর, ইপিডিএম, এনবিআর) + রিইনফোর্সিং এজেন্ট (কার্বন ব্ল্যাক, সিলিকা) + ভলকানাইজেশন সিস্টেম (সালফার, এক্সিলারেটর) + কার্যকরী সংযোজন (অ্যান্টিঅক্সিডেন্ট, পরিধান-প্রতিরোধী এজেন্ট, শিখা প্রতিরোধক, প্লাস্টিকাইজার)।
প্রয়োগের মাধ্যমে পার্থক্য করা: শীর্ষ কভার রাবার (পরিধান এবং প্রভাব প্রতিরোধ), নীচের কভার রাবার (নিম্ন ঘর্ষণ), এবং কোর/স্কিম রাবার (বিশেষত মৃতদেহের সাথে বন্ধনের জন্য)।
শব বেস উপকরণ
ফ্যাব্রিক কোর: পলিয়েস্টার (EP), নাইলন (NN), বা তুলো ক্যানভাস; উচ্চ-শক্তি, মাল্টি-লেয়ার লোড-ভারবহন ক্ষমতা প্রদান করে।
ইস্পাত কর্ড কোর: গ্যালভানাইজড ইস্পাত কর্ড; দীর্ঘ-দূরত্ব, উচ্চ-টেনশন মাইনিং অ্যাপ্লিকেশনের জন্য ডিজাইন করা হয়েছে।
বন্ধন এজেন্ট
RFL ডিপ সলিউশন (Resorcinol-Formaldehyde-Latex): রাবার এবং ফ্যাব্রিক বা স্টিলের কর্ডের মধ্যে ডিলামিনেশন প্রতিরোধ করে।
২. মিশ্রণ প্রক্রিয়া (রাবার যৌগ প্রস্তুতি; মৌলিক বৈশিষ্ট্য নির্ধারণ করে)
কাঁচামাল ওজন করা হয় এবং একটি আবদ্ধ অভ্যন্তরীণ মিক্সারে খাওয়ানো হয়; মিশ্রণটি উচ্চ তাপমাত্রায় (120-160 ডিগ্রি সেন্টিগ্রেড) এবং 10-15 মিনিটের জন্য উচ্চ চাপে কার্বন ব্ল্যাক এবং অ্যাডিটিভগুলি সম্পূর্ণরূপে বেস রাবারের মধ্যে বিচ্ছুরিত হয় তা নিশ্চিত করার জন্য ঘটে, যা জমাট বা অকাল ভলকানাইজেশন (ঝলসে যাওয়া) প্রতিরোধ করে।
অভ্যন্তরীণ চাপ উপশম করার জন্য যৌগটি আরও মেশানো এবং শীতল করার জন্য একটি খোলা মিলের মধ্যে ছেড়ে দেওয়া হয়।
একটি শীটিং মেশিন যৌগটিকে নির্দিষ্ট পুরুত্বের শীটে চাপ দেয়; এগুলিকে ঠাণ্ডা করা হয় এবং প্লাস্টিকতা স্থিতিশীল করতে 4-24 ঘন্টা বিশ্রাম/পরিপক্ক হতে দেওয়া হয়।
নমুনাগুলি কঠোরতা, প্রসার্য শক্তি এবং আনুগত্য শক্তির জন্য পরীক্ষা করা হয়; নিম্নমানের ব্যাচগুলি পুনরায় প্রক্রিয়া করা হয়, যখন যোগ্য শীটগুলি ভবিষ্যতে ব্যবহারের জন্য বিভাগ অনুসারে সংরক্ষণ করা হয়।
III. মৃতদেহের প্রাক-চিকিৎসা (বন্ধনের শক্তি বাড়ানোর জন্য গুরুত্বপূর্ণ)
1) ফ্যাব্রিক ক্যানভাস প্রাক চিকিত্সা
ক্যানভাসটি চ্যাপ্টা করে কেটে ফেলা হয়, তারপর একটি আরএফএল ডিপ ট্যাঙ্কে ডুবিয়ে শুকানো হয়; এটি ক্যানভাস ফাইবারের পৃষ্ঠে একটি বন্ধন ফিল্ম গঠন করে, যা পরবর্তী ডিলামিনেশন বা বিচ্ছেদ প্রতিরোধ করে। 2) ইস্পাত তারের প্রাক চিকিত্সা
গ্যালভানাইজড স্টিলের তারগুলি ডিগ্রীজিং এবং ডিরাস্টিং এর মধ্য দিয়ে যায়, তারপরে ফসফেটিং একটি রুক্ষ ফসফেট স্তর তৈরি করে যা মূল রাবারের সাথে অনুপ্রবেশকারী আনুগত্যকে উল্লেখযোগ্যভাবে বৃদ্ধি করে; পরবর্তী ধাপের প্রস্তুতির জন্য অভিন্ন টানের অধীনে সমস্ত তারগুলি সোজা করা হয়।
IV ক্যালেন্ডারিং + গঠন (সবুজ বেল্ট তৈরি করতে স্তরযুক্ত সমাবেশ)
বিকল্প A: ফ্যাব্রিক-কোরপরিবাহক বেল্টগঠন
চার-রোল ক্যালেন্ডারের মাধ্যমে রাবার আবরণ: পূর্ব-চিকিত্সা করা ক্যানভাস একটি ধ্রুবক গতিতে ক্যালেন্ডারিং রোলের মধ্য দিয়ে যায়, একক- বা দ্বি-পার্শ্বযুক্ত রাবারাইজড ফ্যাব্রিক তৈরি করতে কোর রাবারের পাতলা স্তর উভয় পাশে সমানভাবে প্রয়োগ করা হয়;
মাল্টি-লেয়ার অ্যাসেম্বলি: রাবারাইজড ফ্যাব্রিক স্তরগুলি নকশা অনুযায়ী সারিবদ্ধ এবং স্ট্যাক করা হয় (যেমন, 3, 4, বা 5 স্তর), কোর রাবারের একটি পাতলা আবরণের মধ্যে আটকে থাকা বাতাস বের করে দেওয়ার জন্য স্তরগুলির মধ্যে প্রয়োগ করা হয়;
নীচে এবং উপরের কভার রাবার স্তরগুলি প্রয়োগ করা হয় (উপরের স্তরটি পরিধান-প্রতিরোধী হয়), এবং প্রান্তগুলিকে সিল করার জন্য এজ রাবার প্রয়োগ করা হয়;
কোল্ড-প্রেসিং রোলগুলি বায়ু বুদবুদ এবং বলিরেখা দূর করতে সমাবেশকে কম্প্যাক্ট করে, যা আনভালকানাইজড গ্রিন বেল্ট তৈরি করে।
বিকল্প B: ইস্পাত কেবল-কোর পরিবাহক বেল্ট গঠন (উচ্চ-শক্তি প্রয়োগ)
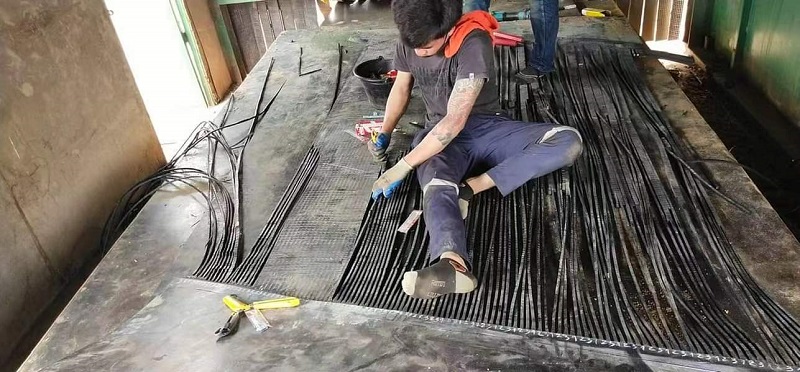
একাধিক ইস্পাত তারগুলি সমান ব্যবধানে সাজানো হয় এবং অভিন্ন লোড বিতরণ নিশ্চিত করতে ফর্মিং টেবিলে ধ্রুবক টান থাকে;
কোর রাবারের একটি নীচের স্তর নীচে রাখা হয়, তারগুলি রাবারের মধ্যে সমতলভাবে এম্বেড করা হয়, এবং একটি মধ্যবর্তী ফিলার রাবার স্তরটি কেবলগুলির মধ্যে ফাঁক পূরণ করতে প্রয়োগ করা হয়;
ঘন উপরের এবং নীচের কভার রাবার স্তর এবং পাশে প্রান্ত-সিলিং রাবার প্রয়োগ করা হয়;
ভ্যাকুয়াম কোল্ড-প্রেসিং সমাবেশকে একীভূত করে, বাতাসের পকেট বা তার এবং রাবারের মধ্যে ফোসকা প্রতিরোধ করে।
স্পেশালিটি ডেরিভেটিভ পণ্য
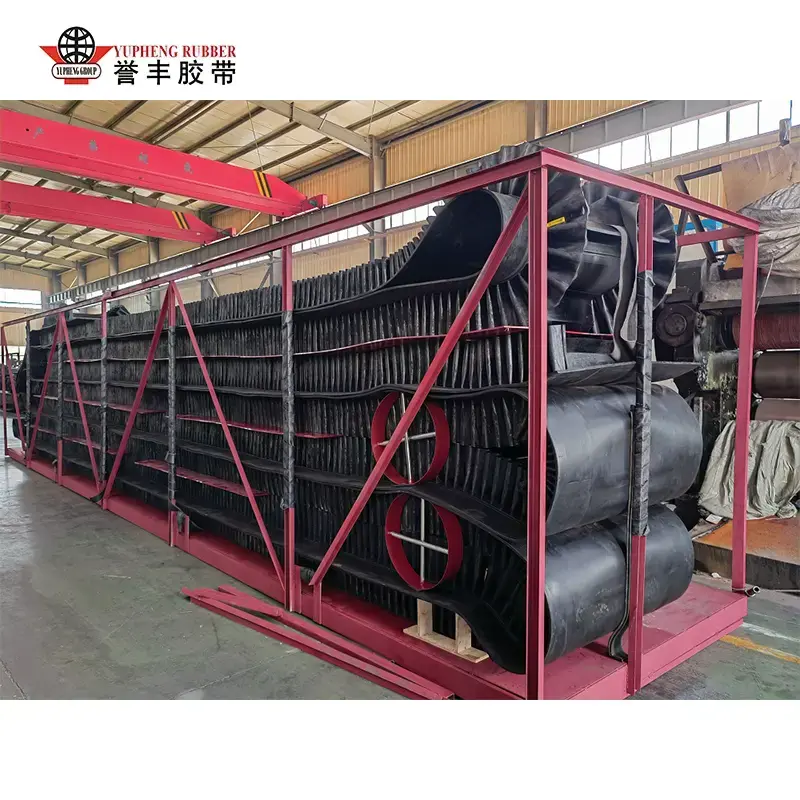
একীভূত আধা-সমাপ্ত অ্যান্টি-স্লিপ বা খাড়া-ইনলাইন তৈরি করার জন্য গঠনের সময় সাইডওয়াল, ক্লিট এবং প্যাটার্নযুক্ত রাবার শীটগুলি একই সাথে ইনস্টল করা হয়।পরিবাহক বেল্ট.
V. ভলকানাইজেশন (কোর নিরাময় প্রক্রিয়া; স্থায়ী রাবার ক্রস-লিঙ্কিং)
ভলকানাইজেশন হল একটি গুরুত্বপূর্ণ পদক্ষেপ যা "নরম কাঁচা রাবার ফাঁকা" কে একটি উচ্চ-শক্তি সম্পন্ন পণ্যে রূপান্তরিত করে। দুটি মূলধারার সরঞ্জাম ব্যবহার করা হয়:
ফ্ল্যাট-বেড ভলকানাইজিং প্রেস (ব্যাচ প্রক্রিয়া; ছোট থেকে মাঝারি প্রস্থ বা বিশেষ বেল্টের জন্য)
বেল্ট ফাঁকা মাল্টি-লেয়ার উত্তপ্ত প্ল্যাটেনগুলির মধ্যে স্থাপন করা হয়। প্রক্রিয়ার শর্ত: তাপমাত্রা 140–160°C, চাপ 1.5–3 MPa, এবং ভলকানাইজেশনের সময় 15 থেকে 60 মিনিটের মধ্যে বেধের উপর নির্ভর করে। উচ্চ তাপমাত্রা এবং চাপের অধীনে, রাবারের অণুগুলি ক্রস-লিঙ্ক করে, রাবারের স্তরগুলি এবং শক্তিবৃদ্ধি কাঠামোকে একীভূত সমগ্রে পরিণত করে।
ক্রমাগত ড্রাম ভলকানাইজার (দীর্ঘ-দূরত্বের স্ট্যান্ডার্ড ফ্ল্যাট বেল্টের ব্যাপক উত্পাদন)
একটি ইস্পাত বেল্ট অবিচ্ছিন্ন ভালকানাইজেশনের জন্য একটি উত্তপ্ত, চাপযুক্ত ড্রামের উপর একটি ধ্রুব গতিতে বেল্টটিকে ক্রমাগত টেনে আনে। এই পদ্ধতিটি দীর্ঘ পরিবাহক বেল্টের জন্য উপযুক্ত (দৈর্ঘ্য কিলোমিটার), অভিন্ন বেধ এবং বিভাগীয় জয়েন্টগুলির অনুপস্থিতি নিশ্চিত করে।
ভালকানাইজেশনের পরে, বেল্টটি একটি ধীর, ধীরে ধীরে শীতল প্রক্রিয়ার মধ্য দিয়ে যায় যাতে তাপীয় প্রসারণ এবং সংকোচনের কারণে ক্র্যাকিং বা বিকৃতি রোধ করা যায়।
VI. পোস্ট-প্রসেসিং এবং ফিনিশিং
শীতলকরণ এবং সেটিং: তাপমাত্রা সম্পূর্ণ কমাতে এবং অভ্যন্তরীণ ভালকানাইজেশনের চাপ উপশম করতে বায়ু বা জলের শীতলকরণ;
এজ ট্রিমিং: বেল্টের প্রস্থকে মানসম্মত করতে উভয় দিক থেকে অতিরিক্ত ফ্ল্যাশ/বার্স অপসারণ;
সারফেস ট্রিটমেন্ট: গ্রাইন্ডিং, পলিশিং এবং মার্কিং (মুদ্রণ মডেল, শক্তি রেটিং, স্পেসিফিকেশন, এবং উত্পাদন তারিখ);
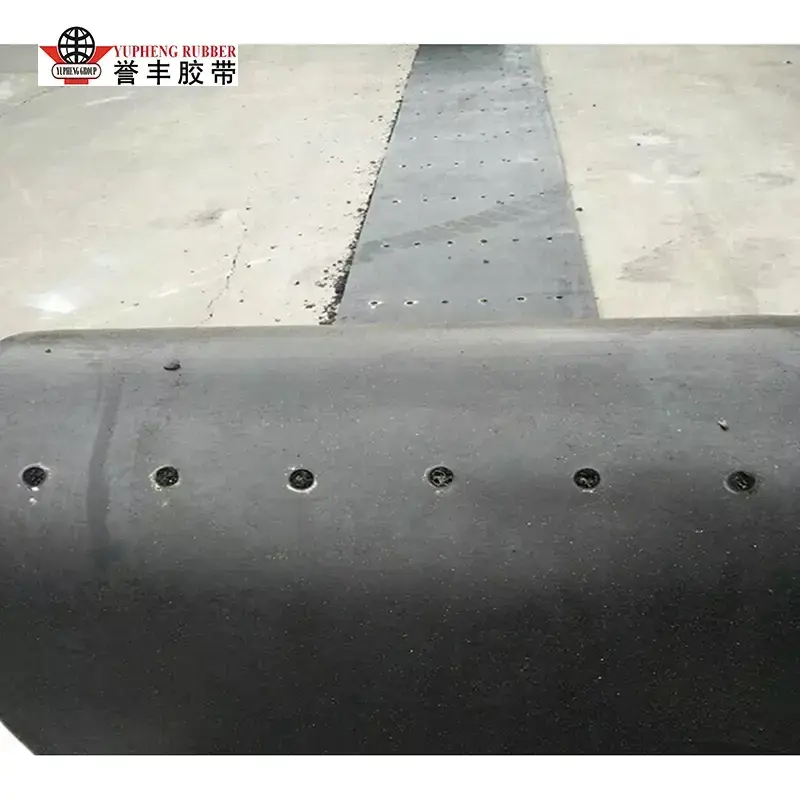
বিশেষ প্রক্রিয়াকরণ: ছিদ্র, নির্দিষ্ট দৈর্ঘ্যে কাটা, এবং প্রয়োজন অনুসারে সমাপ্ত জয়েন্টগুলিকে গরম করে ফেলা।
-